杰出工艺,锋利无比
杰峰(JEEFOO )刀具是一家值得信赖的优质雕刻切割刀具制造商,产品品质卓越。我们提供可靠的硬质合金刀具以及针对工业加工的定制化解决方案。
关于杰峰
杰出工艺,锋利无比
杰峰(JEEFOO)刀具是一家位于中国广州的专业数控刀具制造商,专注于精密数控铣刀、整体硬质合金切削刀具及数字切割刀片。凭借超过 15 年的行业经验,我们为木工、亚克力、广告标识、铝材、石材、模具制造及金属加工等领域提供可靠的刀具解决方案。
我们的产品范围包括 PCB 铣刀钻头、精密 CNC 雕刻刀,CNC 雕刻钻头、 TCT 直切刀具、球头铣刀钻头、金刚石雕刻钻头、PCD 石材切割工具、亚克力铣刀、铝加工工具以及数字切割系统的替换刀片。凭借先进的 CNC 研磨机、专业的技术专长以及严格的质量检验,杰峰(JEEFOO)刀具致力于提供卓越的锋利度、尺寸准确性、耐磨性和较长的刀具寿命。我们提供标准产品和定制 CNC 模具,以满足不同的加工需求。
杰峰(JEEFOO)刀具服务于全球客户,帮助客户提高切割效率,减少刀具更换和返工次数,并确保实现稳定、高质量的加工效果。
15+
年行业经验
5000+
全球客户
100%
质量检验
精密工具
我们的产品
-
XE 3.175 锣刀
XE 3.175 锣刀:精准轮廓加工 XE 3.175 锣刀采用整体硬质合金制造,适用于印刷电路板及兼容复合板材的精准铣削、轮廓加工和开槽。3.175 mm 规格适配常见的精密主轴系统;在工件夹持、主轴跳动和切削参数得到良好控制的情况下,可实现稳定、重复的边缘质量。本指南将介绍产品特点、适用材料、机床设置、质量检查和采购支持。 产品特点 应用范围与适用材料…
-
台钻佛珠刀 15毫米
台钻佛珠刀 15毫米 专为在兼容台钻设备上加工圆形木制佛珠而设计。在毛坯、刀柄和主轴准确对准并牢固夹持时,匹配的刀具轮廓与中心钻可在珠子成型的同时加工居中通孔。 台钻佛珠刀特点 应用与刀具选型 台钻佛珠刀适用于木制佛珠、手链部件、工艺珠及其他圆形装饰零件。最终球形和孔位对准取决于刀具刃型、毛坯尺寸、木材种类、主轴状态和进给方法。稳定设置有助于批量加工保持一致性。 订购前请确认目标直径 15 毫米、中心钻规格、柄部接口、毛坯尺寸和设备间隙,并与台钻、钻夹头或夹头及计划夹具进行比较。非标珠子应提供标注尺寸的图纸、样品图片或成品规格供技术审核。 毛坯准备与居中…
-
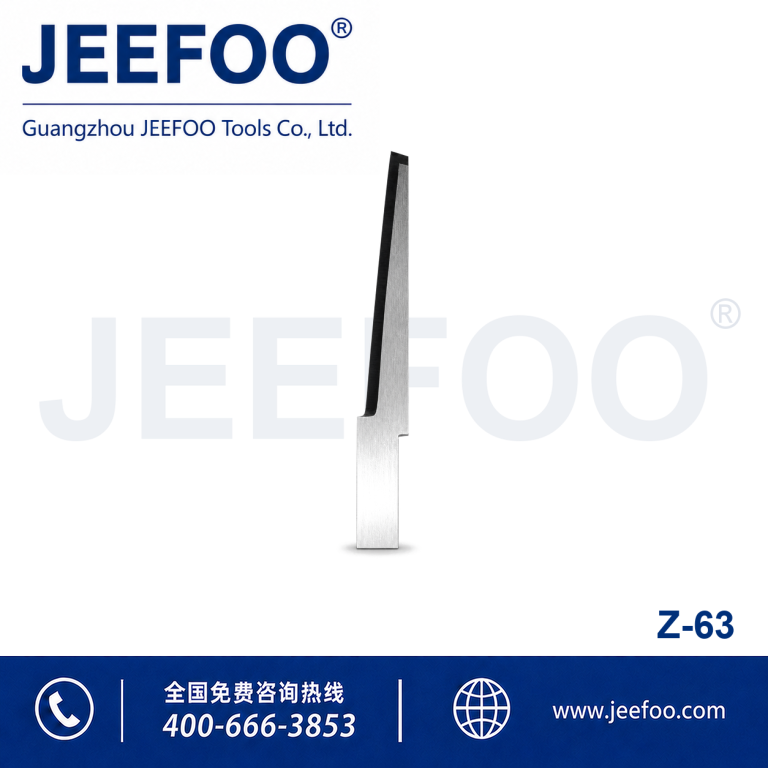
Z63 数码切割刀|精细加工与装刀复核
Z63 数码切割刀是面向兼容数码切割设备的精密替换刀片。精密研磨的刃口有助于获得整洁边缘,实际表现取决于刀架配合、材料和设备设置。围绕精细加工与装刀复核,本页从装刀复核说明选型与验收要点,具体应用以当前型号图纸和材料试切结果为准。 Z63:装刀复核的采购重点 装刀复核应把实际伸出量、定位方向和刀架状态一起记录。用当前生产材料完成代表性试切,确认切边与尺寸后再将设置交接给下一班。 产品特点与选型信息 材料与使用条件 Z63 的应用应按设备、刀架及刃形共同评估。纸板、垫片材料、泡沫、橡胶、薄膜、纺织品、皮革或复合片材等需求,应分别确认材料牌号、厚度、涂层与背衬,并先做代表性试切。这里的材料清单是选型核对范围,不表示所有材料均适用。 数码切割刀需要与具体裁切方式配套,不能仅凭名称判断能否用于振动刀。即使能够安装,也应核对设备文件中的接口和工作要求,不把不同型号当作可直接互换的零件。 安装与试切流程…
-
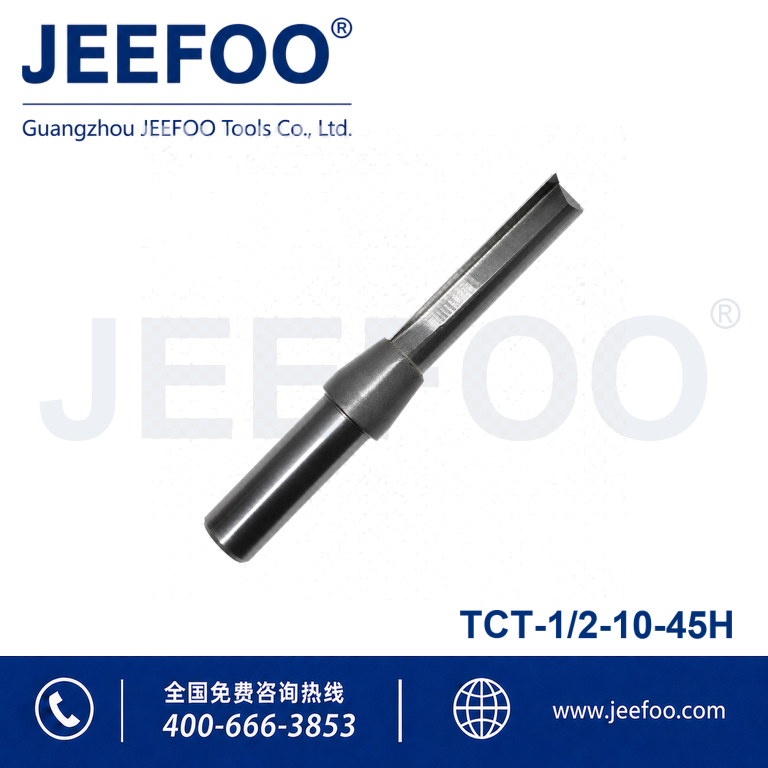
1/2x10x45H TCT 直刀—木工指南
1/2x10x45H TCT 直刀指南 一款 1/2x10x45H TCT 直刀专为兼容的 CNC 雕刻机和木工机械上的木工轮廓、修边、开槽及边缘加工而设计。TCT 切削刃将耐用的硬质合金刀尖与支撑刀体相结合。正确选型、可靠夹持和有效除尘有助于实现稳定切削和一致的表面质量。…
-
双刃直槽组合刀——最佳 45° 指南
亚克力板无划痕切削用 45° 双刃直槽组合刀 这款 45°双刃直槽组合刀由中国广州 JEEFOO 生产,专为 无划痕亚克力板切削进行顺滑 CNC 铣削,适用于发光字、展示零件和广告标识部件。其…
-
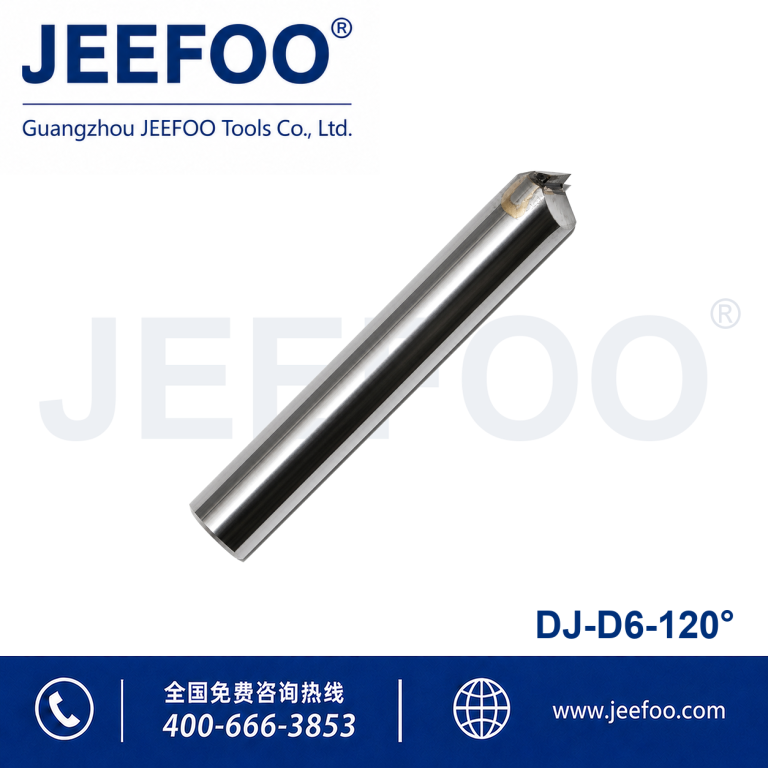
6×120° 钻石高光雕刻刀最佳指南
这款 6 毫米刀柄、120 度天然金刚石高抛光雕刻刀可打造出更宽的装饰性切面、倒角及反光雕刻细节。其天然金刚石刃口具备优异的锋利度与耐磨性,适用于对表面 finish 要求极高的加工场合。
-
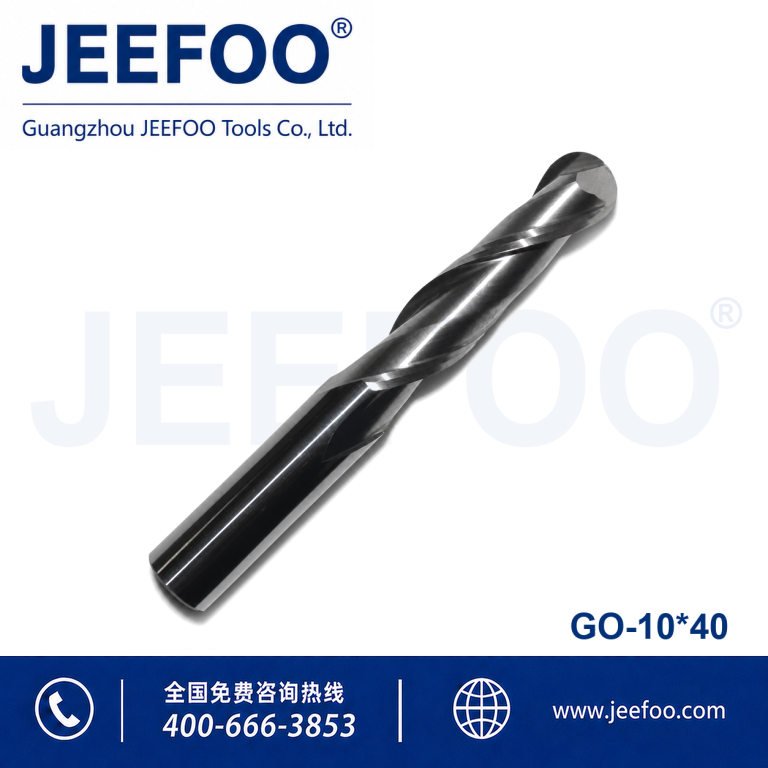
10×40 整体硬质合金双刃球头铣刀精细雕刻指南
10×40 双刃球头立铣刀,采用整体硬质合金制造,适用于木材、亚克力、PVC、中密度纤维板及塑料的平滑 CNC 切削、3D 雕刻与精加工。
-
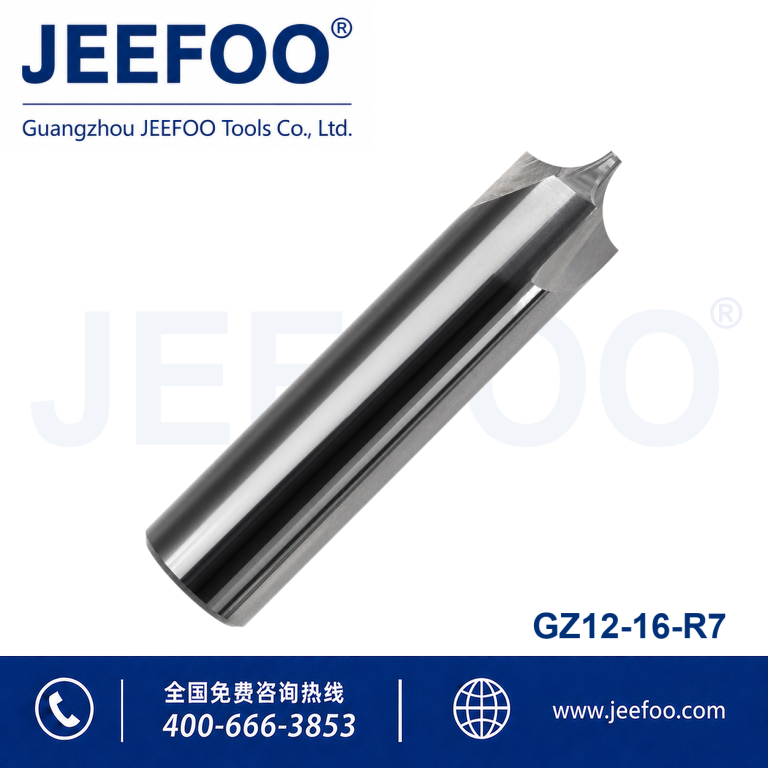
16xR7 铝用内R倒角刀
铝用内R倒角刀的工作原理 一款 铝用内R倒角刀用于在垂直侧壁与底面相交处,或需要流畅内凹过渡的位置,加工可控的内部圆角。16xR7 规格表示 16 mm 刀具尺寸和 7 mm 圆角轮廓。该几何结构适用于需要可重复圆角而非尖锐内角的…
-
3.175×22单刃螺旋铣刀——优选 CNC 指南
3.175×22单刃螺旋铣刀,适用于亚克力板无划痕切削 这款 3.175×22 单刃螺旋铣刀由中国广州 JEEFOO 生产,专为 无划痕亚克力板切削、发光字、展示零件和标牌组件。3.175 mm 切削直径和 22…



与我们合作
为什么选择我们
杰出工艺
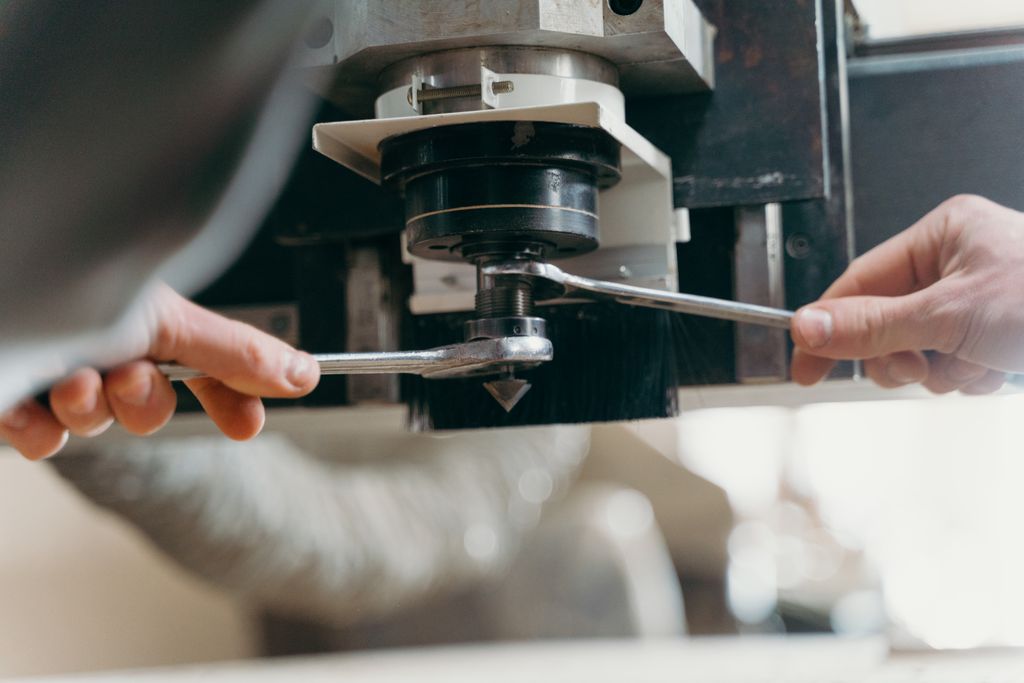
我们是专注钨钢合金刀具研发与制造的专业生产厂商,深耕精密切削刀具领域多年。工厂配备多台进口 CNC 磨床、全套高精度精密检测仪器,同时组建经验丰富的资深技术研发与工艺团队,从原材料选型、刃口磨削、尺寸检测到成品出库,建立全流程质量管控体系。
我们生产的高精度钨钢合金刀具严格对标欧美日行业标准,尺寸公差稳定可控,刃口品质优异,可完美适配各类品牌数控机床,满足高速、精密、重切削等多样化加工需求。
产品广泛应用于模具加工、航空航天零部件、3C 电子、精密机械等众多高端制造领域。凭借稳定耐久的切削性能与可靠的产品一致性,持续为客户降低加工损耗,提升生产效率,为您的生产线提供长久稳定的品质保障,同时可根据客户工件工况提供非标定制刀具解决方案。
文章
技术 & 新闻
浏览前沿技术文章、加工案例与行业资讯。我们分享刀具应用经验与技术干货,帮您优化加工工艺,提升生产效益。
-
GA精刻与清底刀路交付,什么时候应分成两个程序?
铭牌先用清底刀去除大块区域,再用GA平底尖刀完成细部。交付程序时,两条刀路可以放在一个文件里吗?判断依据是实际换刀方式和后处理能力,而不是两把刀是否加工同一件产品。 GA精刻交付:先分清手动换刀与自动换刀 VCarve Pro 12的Save Toolpaths文档指出,手动换刀场景通常按不同刀具分别保存;把可见刀路合成一个文件,需要它们使用相同刀具,或设备与所选后处理支持自动换刀。这里的一把清底刀和一把GA显然是不同刀具,不能为了合并文件而把两者写成同一个刀号。 对手动换刀的交付,可分别输出清底程序和GA精刻程序,并附上执行顺序、刀具对应关系与共同使用的工件基准。文件名可以帮助识别,但验收应打开每个文件对应的刀路信息,确认其中确实只有计划交给该把刀的工序。更换刀具后的对刀按设备既定流程执行,不能因为两个文件来自同一工程就默认刀长关系已处理好。 对具备自动换刀条件的设备,合并前检查后处理是否适用,以及两种刀具是否有不同的刀号并对应实际刀位。软件能输出一个文件不等于机床已正确配置;反过来,软件因不同刀具而拒绝普通后处理合并,也不应靠改名或伪装相同刀号绕过。 采购或外协验收时,可要求一份简短工序表:清底刀负责哪个区域,GA负责哪些细节,各自的程序或刀号是什么。然后核对清底在前、精刻在后的实际顺序,以及导出列表中是否混入旧版本刀路。若清底区域有更改,应重新检查后续GA工序的输入条件,不能仅替换第一个文件后继续沿用未核对的组合。 最终交付结论应写成“这套程序按哪种换刀方式准备”,而不是泛称支持所有CNC设备。机床型号、控制器和后处理未核实的时候,可以完成刀路资料整理,但不能承诺组合程序可直接上机。 来源 [1] 3.175*20度*0.3 平底雕刻刀 [2] VCarve Pro 12 Save Toolpaths…
-
GE候选清左右件的轮廓,Fusion镜像后两件会按什么顺序做?
一套橱柜标牌包括一对同面加工的左右件。 粗刀先为长凹边开槽, GE 候选刀随后在窄边走清轮廓的路径。 编程员已经把左件的两道工序模拟通过, 打算用 Fusion镜像的 Mirror Pattern 复制到右件。 左右形状翻过来以后, 生产节拍是否需要把一件做完再转另一件, 仍取决于阵列的工序顺序。 当两件共用夹具时, 可以要求每个实例连续完成它的各道工序, 也可以先在两个实例上完成同一道工序。 Fusion 阵列的顺序选项另有按刀具分组的方式。 假设一号件做完粗工序后必须先停下确认内边位置, 程序员就需要按实例查看是否把二号件粗加工提前了。…
-
用 XE 锣刀铣拼板外形,开槽够宽就能剪断连接桥吗?
XE 锣刀铣拼板外形:先看槽宽,再看桥长 假设一块小电路板已经铣出外形, 板边插座附近留着一段与工艺边相连的窄桥。 装完插座才发现, 分板钳能放进一侧的槽口, 却剪不到整段连接桥。 回看 XE 锣刀的加工图, 先把已铣空的区域涂黑, 纸上留白的短桥就显出来了。 杰峰的 XE 3.175 用于 PCB 轮廓加工和开槽。 Eurocircuits 的拼板说明提到,…
-
GA刀路模板新增一行字,为什么重算后仍未选中?
GA刀路模板:新增铭文为什么没被选中 GA精刻模板中新增了一行铭文, 点击重新计算后, 旧文字仍有刀路, 新文字却被遗漏。 先检查新对象在哪个图层、 属于什么几何类型, 再决定是否需要重建模板。 自动选择并不表示把画面上所有对象都加入加工。 VCarve Pro 12的Vector Selector可按开放或闭合矢量等条件以及可见图层筛选对象。 要让筛选条件随刀路保存并在重算时生效, 需要从刀路表单进入选择器并关联刀路; 从Edit菜单临时筛选, 与这种关联不是同一件事。 文档中的Automatic会在重新计算时重新选择符合条件的对象。 以一个假想模板为例: 批准的刻字放在“GA刻字”层,…
-
DJ高光刀试制如何询价:先写清一次费用要换回什么
同一款DJ高光刀,一份报价只列刀具,另一份还列“试制服务”,金额便不能直接并排比较。对买方更有用的问题是:一次试制费用具体包含什么工作,结束后能得到哪些记录,后续订单又从哪里开始计费? 先明确正在采购的验证任务 jeefoo.com的DJ 6×120°页面将其描述为6毫米刀柄、120度轮廓的天然金刚石高光雕刻刀,面向轻切削与精加工。页面建议先试切,并在生产前记录主轴转速、进给、雕刻深度、冷却方式和线条质量。[1] 这些要求使试制记录有实际用途,但页面没有公布试制收费、退款、抵扣或资料交付政策。以下内容是拟定询价范围的建议。 “试出合格结果”与“完成一次约定试验”不同 发询价前,先写试制要回答的问题。例如:在指定材料和现有设备条件下,评估一条装饰线能否达到已经约定的要求。接着写明拟用样料、特征范围、试切次数或工作量的约定方式,以及谁提供刀具和材料。具体数值应由项目确定,不借用产品型号来填空。 这样可以区分两种报价范围:一项可能包含固定工作量的试切和结果记录,另一项可能还包含调整与再次试切。不能把“试制”二字理解为不限次数修改,也不能把完成试验直接理解为承诺成功。若首次未达到目标,应预先约定提交什么结果、谁决定是否追加工作,以及追加报价如何发起。 把交付物写成可辨认的项目 仅收到一件样品,往往难以知道它在什么条件下加工。可在询价中提出随结果提供材料标识、刀具标识、所用设备与装夹说明、实际采用的工艺设置,以及与约定特征对应的检查记录。哪些能够提供、以什么形式交付,应让报价逐项回应,不把建议写成供应商已经承诺的服务。 照片、样件、工艺参数记录和可编辑程序是不同交付物。收到照片不意味着同时收到程序;拿到一组参数,也不表示可以直接用于另一台设备。若后续准备在本厂复现,应提前询问需要哪些文件、可使用的范围及迁移时需重新验证的条件,避免试制结束后才发现双方对交付内容理解不同。 后续采购条件单独列明 一个假设场景是:买方支付首轮试制费用后,计划再购买若干把同规格刀具。此时应分别询问刀具报价、再次试切是否另计费,以及原试制费用能否抵扣。任何抵扣金额、期限或数量条件,都只能以双方明确的商业约定为准,不能从“以后会批量采购”推导出来。 同样,已有试制记录可以作为下一步评审资料,却不是新材料、新设备或新特征自动通过的证明。后续需求发生变化时,先指出变化涉及哪项原试验条件,再决定是否需要新增工作。原费用对应的工作与新费用对应的工作便能分清。 报价比较最终应得到一张有边界的工作说明:本次做什么、交付什么、未解决的问题怎样处理,以及后续订单适用哪些明确条款。它能帮助买方看懂试制费,不能代替实际加工验证,也不提供刀具寿命或批量良率保证。 [1] DJ 6×120°产品页,2026年11月5日核验。规格、精加工定位及记录项目来自供应商;费用拆分与交付范围是采购沟通建议,没有预设该站的商业政策。
-
内圆铣削时,刀心进给为什么低于孔壁进给?
内圆进给:刀心路径与孔壁路径 同样沿孔走一圈,孔壁进给与刀心进给为什么不能填成同一个数?先限定为Z高度不变的内圆铣削。Sandvik Coromant把圆周进给与刀心进给分别列出:孔径记为D,当前切深处的切削直径记为d,刀心进给等于圆周进给乘以(D−d)/D。这里比较的是进给路径,不是主轴转速。 Harvey Performance解释了路径差异:内圆加工时,刀心在孔壁内侧绕行。两条路径扫过相同圆心角,刀心走的圆弧较短。因而较小的刀心进给可以对应较大的孔壁圆周进给;看到两个数不同,不能直接判定计算出错。 假设孔径20 mm、有效刀径8 mm,孔壁圆周进给取300 mm/min。刀心路径直径为12 mm,换算得到180 mm/min。这只是给定条件下的算术例子,300并非推荐切削参数。若所用字段已经表示刀心进给,就不能把这个180再次乘以0.6。 本站MA目录包含用于金属加工的平底立铣刀。目录名称能帮助定位刀具类别,却不能给任意孔径和材料指定进给。讨论某一规格时,还需把实际切削直径与图纸孔径分开,不能用刀柄直径代替参与计算的刀径。
-
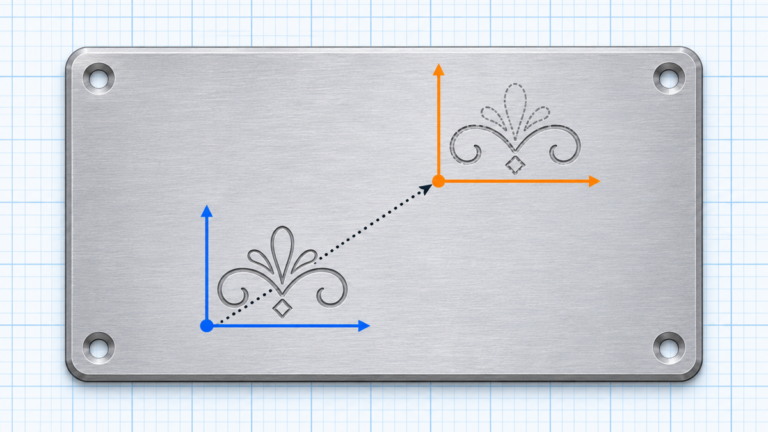
LinuxCNC 重开后字样仍偏位,G52为什么还在?
假设一套铭牌字样昨天已刻完, 重开 LinuxCNC 后, 下次雕刻的整组字仍偏到一边, 先查上次程序留下的局部偏移。 本文讨论坐标状态; JEEFOO 的 DJ 高光刀目录列有铝合金刻字用途, 但刀具型号不能说明控制器怎样保存原点。 G52 常用来给同一零件上的重复图形指定局部原点。 在 LinuxCNC 中, 它与 G92 共用寄存器;…
-
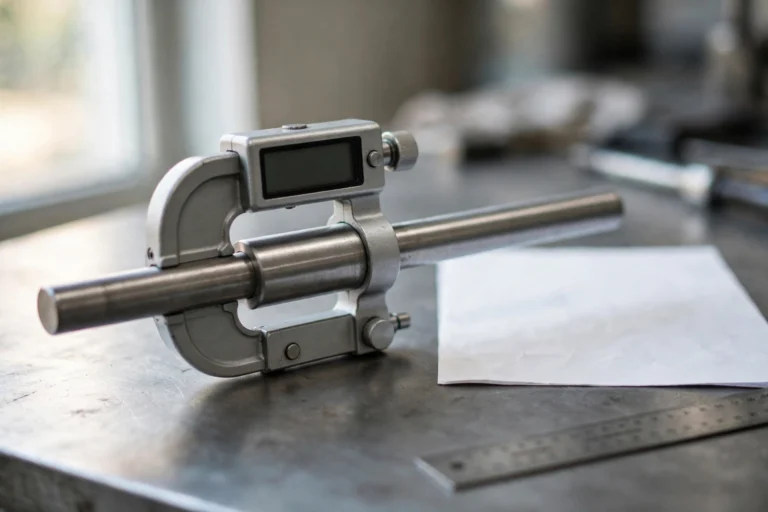
刀具柄径在公差内,验收报告为什么还要写判定规则
刀具到货时,一张柄径报告可能同时给出“测得值低于上限”和“按约定规则不予接受”。两句话未必矛盾:前者比较尺寸数值,后者还涉及怎样处理测量不确定度。采购人员需要读懂这一步,才能判断报告究竟证明了什么。 先分清公差与不确定度 公差规定产品允许的尺寸范围;测量不确定度则描述对被测量数值认识的不完全程度。NIST的说明把它与可合理赋予被测量的值的分散程度联系起来。[1] 因而,报告中的不确定度不是供应商获准多加工的尺寸,也不是已经查明、可以直接从读数里扣除的误差。 讨论合格声明时,应使用完成规定测量与数据处理后报告的测得值,而不只是一眼看到的仪器示值。下面将这个测得值记为y,将报告的扩展不确定度记为U。U的含义和覆盖条件需由测量报告说明,不能把“y±U”理解为真实尺寸必然落入的绝对边界。 同一结果,两种已说明的规则 以下完全是假设算例,只讨论一个尺寸上限:上公差限TL为6.000 mm,测得值y为5.999 mm,报告的U为0.003 mm。这些数字不对应JEEFOO产品,也不是推荐公差或测量能力要求。 采用简单接受规则时,接受限AL与公差限重合;5.999小于6.000,该结果满足这里约定的上限接受条件。若双方改为预先约定带保护带的二元规则,并规定保护带宽度w等于U,则: AL = TL − w = 6.000 − 0.003…
-
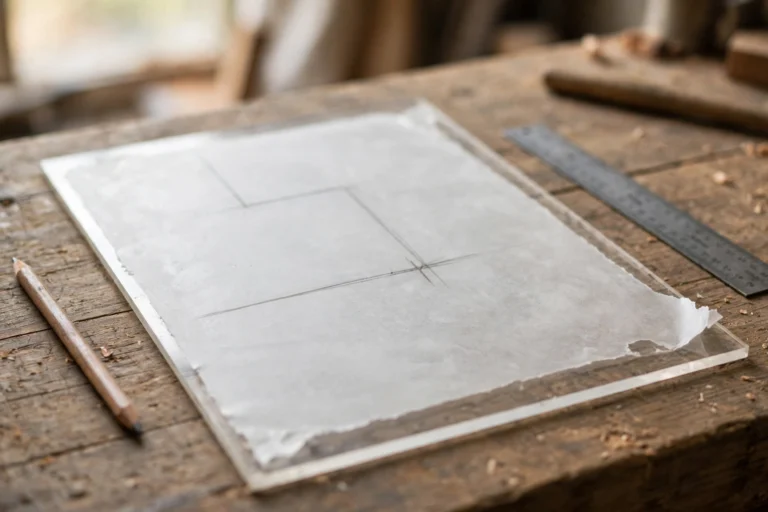
亚克力板加工前划线:定位标记怎样避免留在成品里
准备加工一块亚克力板时, 定位线常被叫作“临时标记”。 但临时的是它的用途, 不一定是它在板材上留下的结果。 用笔在保护膜上画线, 与用硬尖在裸露板面刻出线条, 不能只因为都用于定位, 就视为同一种操作。 PLEXIGLAS原厂《Machining》指南第1.4节把钻孔位置、 轮廓和待切除边缘的标记安排在保护膜上。 对于保护膜已经移除的板面, 手册列举软铅笔、 油性蜡笔等适用的专用笔作为划线方法。 [1] 这项指导说明, 准备工作本身也应纳入加工方法, 而不只是选好刀具之后的随手动作。 先看标记落在哪里 在图纸或准备示意图上, 把最终保留的区域与将被切除的区域同时标出来,…
我们的客户
客户评价
张工
苏州 精密零部件厂
刘总
广东东莞 铝合金模具厂
陈主管
浙江台州 注塑模具企业
解决您的加工难题,挖掘优化机会
无论您需要解决加工痛点,还是评估工艺成本,我们的技术专家将与您沟通,定制适配的刀具方案。